
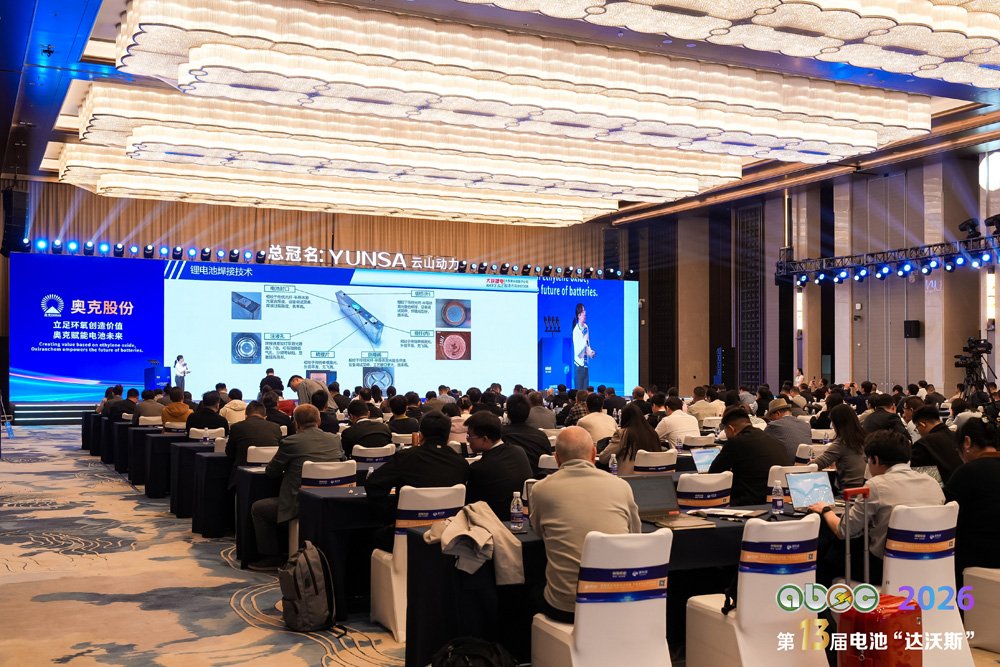
ABEC 2026丨第13届中国(宁波)电池新能源产业国际高峰论坛现场
电池百人会-电池网11月12日讯(梁小婧 林音 浙江宁波 图文直播)11月11日-13日,由中关村新型电池技术创新联盟、ABEC组委会主办,电池网、海融网、我爱电车网、能源财经网、电池百人会联合主办,云山动力独家协办的ABEC 2026丨第13届中国(宁波)电池新能源产业国际高峰论坛在浙江宁波举行。
本届论坛以“深耕存量价值 拥抱增量蓝海——全球能源变革下的中国智慧与创新之道”为主题,汇聚了来自全球电池新能源全产业链企业家、专家、教授、知名投资人以及政府机构、主流媒体等500+各界精英代表,共话变革趋势,共探产业机遇。同期,第16届(2026年)中国电池行业年度人物/年度创新奖/优秀供应商颁奖盛典、特色展览展示也重磅登场!
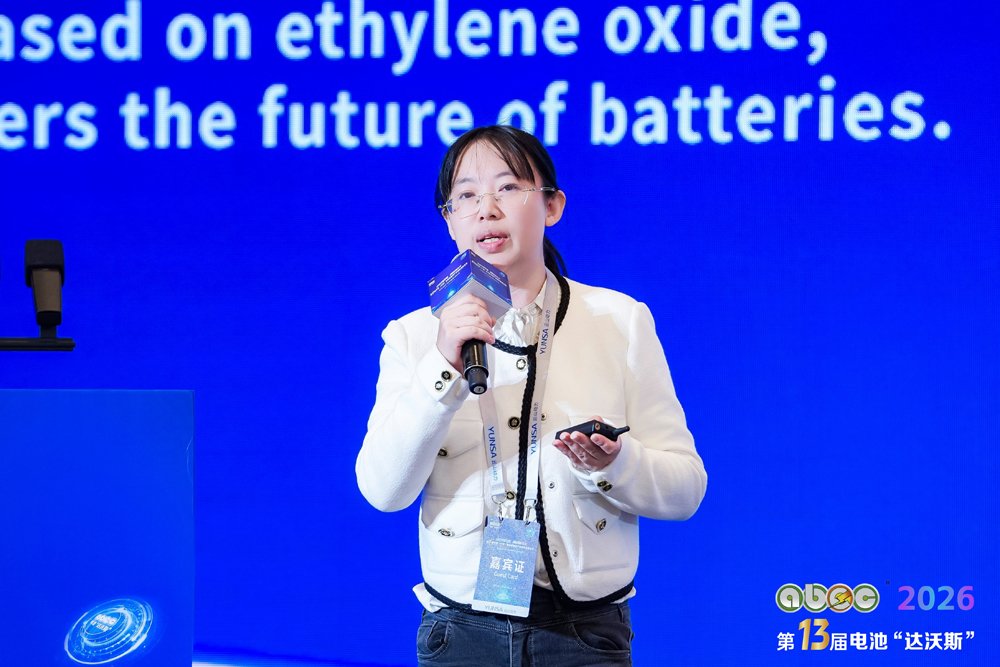
深圳市大族锂电智能装备股份有限公司先进技术研究院执行副院长李小婷博士
12日上午,深圳市大族锂电智能装备股份有限公司先进技术研究院执行副院长李小婷博士在论坛上作了题为《激光焊接赋能动力电池智造:工艺创新与产业化实践》的主题演讲,分享了锂电池焊接技术、激光焊接在锂电池行业的应用等,电池网摘选了其部分精彩观点,以飨读者:
“锂电池制造,本身就是一场追求高效、高速的智能制造之旅。整条产线工序繁杂、品类众多,装备体系高度复杂。”论坛现场,李小婷梳理锂电池完整生产链路:从电芯前段、电芯中段、电芯后段,再到模组与PACK工段,激光焊接贯穿其中,是不可或缺的核心工艺。
在电芯中段,激光焊接正式登场;进入电芯后段,密封钉焊接是关键一环;待到模组与PACK工段,侧板焊接、BSB焊接等工艺接踵而至。不同场景对应差异化的焊接技术方案,李小婷表示,“我们熟知的方形电池、软包电池,母材多为铝合金、紫铜,主流焊接形态以拼接焊、叠焊为主,焊接点位遍布防爆阀、极柱、转接片、壳体封口以及模组连接等多处关键位置。仅以电芯来看,其需要激光焊接工序就特别多。”
与此同时,激光技术的持续迭代,也持续驱动锂电焊接工艺不断升级。以壳体封口焊为例,早期多采用光纤+半导体复合焊,焊接效率比较低;随着环形激光器焊接新工艺落地,目前封口焊最高焊接速度可达250mm/s。而极柱、多层极耳、密封钉等焊接,同样依托全新焊接方案实现了工艺跃升。
李小婷还介绍了适配新能源电池高效生产研发的3D振镜产品,可用于飞行焊、圆柱电池焊接,对比传统2D振镜新增了Z轴,曲面焊接时自动调整高度,现有330/460mm两种工作距离场镜,对应Z轴调焦范围分别为±30毫米、±45毫米。3D飞行焊相比传统静态焊,焊接效率可提升约30%。同时还搭载OCT原理的同轴测距仪、镜片脏污检测模块,辅助提升新能源电池焊接精准度以及生产节拍、降低生产成本。
(以上观点根据论坛现场速记整理,未经发言者本人审阅。)